Πηνία ψυχρής έλασης NatureSteelχρησιμοποιούνται ευρέως στις βιομηχανίες οικιακών συσκευών, αυτοκινήτων και σφράγισης υλικού. Η βασική διαφορά από τα πηνία θερμής έλασης έγκειται στην επιφάνεια του φύλλου: οι ταινίες θερμής έλασης έχουν άλατα, τραχιές επιφάνειες και μεγάλες ανοχές διαστάσεων. Οι ταινίες ψυχρής έλασης υφίστανται κύλιση πολλαπλών διελεύσεων σε θερμοκρασία δωματίου, παρέχοντας καθαρές, λείες επιφάνειες και ακριβείς διαστάσεις.
Τα επιφανειακά ελαττώματα αποτελούν κρίσιμους κινδύνους για τα πηνία ψυχρής έλασης. Σημάδια σε ρολό, γρατσουνιές, κιτρινωποί λεκέδες, μπλοκάρισμα πηνίου και άλλα ελαττώματα μπορεί να έχουν ως αποτέλεσμα την απόρριψη εξαρτήματος σφράγισης και κρατήρες χρώματος σε ήπιες περιπτώσεις ή απόρριψη πλήρους παρτίδας σε σοβαρές περιπτώσεις. Ορισμένα ελαττώματα παραμένουν λανθάνοντα κατά την παράδοση και εμφανίζονται μόνο κατά τη σφράγιση, προκαλώντας εύκολα διαφωνίες ευθύνης.
Αυτό το έγγραφο βοηθά τους χρήστες να εντοπίζουν ελαττώματα, να εντοπίζουν τις αντίστοιχες διαδικασίες παραγωγής, να κρίνουν την ποιότητα σε σχέση με τα πρότυπα και να εφαρμόζουν προληπτικούς ελέγχους από τις γραμμές παραγωγής έως τη συσκευασία θαλάσσιων εμπορευμάτων. Λειτουργεί ως σημείο αναφοράς για το προσωπικό προμηθειών, τους επιθεωρητές ποιότητας και τους σχετικούς μηχανικούς.
Η ποιότητα της επιφάνειας δεν είναι απλώς μια αισθητική ανησυχία. οι επιπτώσεις του διαδίδονται σε ολόκληρη την αλυσίδα παραγωγής.
Πρώτο στάδιο: Σφράγιση. Οι λωρίδες (εσωτερικά εγκλείσματα εκτεθειμένα στην επιφάνεια) λειτουργούν ως σημεία έναρξης για τη σφράγιση της ρωγμής. Οι μικρορωγμές των άκρων διαδίδονται σε κατάγματα κατά τη διάρκεια της βαθιάς έλξης. Τα κυματιστά φύλλα με κακή επιπεδότητα προκαλούν ασταθή τοποθέτηση στο εσωτερικό των καλουπιών και οδηγούν σε διαστάσεις εξαρτημάτων εκτός ανοχής.
Δεύτερο στάδιο: Επικάλυψη και ηλεκτρολυτική επίστρωση. Το υπολειμματικό λάδι προκαλεί κρατήρες χρώματος και τρύπες ηλεκτροφόρησης. Τα σημάδια και οι γρατσουνιές σε ρολό μεγεθύνονται σε εμφανή στίγματα μετά την ηλεκτρολυτική επιμετάλλωση. Η απόχρωση οξειδίου (κιτρινωποί λεκέδες) μειώνει άμεσα την πρόσφυση για επισμάλτωση και έγχρωμη επίστρωση.
Τρίτο στάδιο: Μετά την πώληση. Για εξαρτήματα κρίσιμα για την εμφάνιση, όπως πάνελ οικιακών συσκευών και εσωτερικά πάνελ αυτοκινήτου, τα ελαττώματα της επιφάνειας οδηγούν άμεσα σε παράπονα εμφάνισης τελικού προϊόντος. Σε αυτό το στάδιο, οι απώλειες εκτείνονται πέρα από μία μόνο παρτίδα φύλλων στο κόστος του τελικού προϊόντος και στα χρονοδιαγράμματα παράδοσης.
Ως εκ τούτου, επικρατεί συναίνεση στον κλάδο: η ποιότητα και το πάχος του χάλυβα θέτουν το χαμηλότερο όριο απόδοσης για ρόλους ψυχρής έλασης, ενώ η ποιότητα της επιφάνειας θέτει το ανώτερο όριο για τα τελικά προϊόντα. Ο ξεκάθαρος καθορισμός βαθμών επιφάνειας κατά τη στιγμή της παραγγελίας είναι πολύ πιο αποδοτικός από πλευράς κόστους από τις εκ των υστέρων διαφωνίες.
Τα ελαττώματα ομαδοποιούνται ανάλογα με το στάδιο παραγωγής από το οποίο προέρχονται: ελαττώματα που εισήχθησαν στη διαδικασία έλασης, ελαττώματα που εισήχθησαν στις διαδικασίες ανόπτησης και παστοποίησης και ελαττώματα που παρουσιάστηκαν κατά την αποθήκευση και τη μεταφορά. Αυτή η ταξινόμηση επιτρέπει την άμεση ανίχνευση σε υπεύθυνες διαδικασίες κατά την παρατήρηση ελαττώματος.
Κάθε ελάττωμα περιγράφεται σε ενοποιημένη μορφή: Χαρακτηριστικά εμφάνισης → Αιτίες → Επακόλουθες επιπτώσεις → Κριτήρια αποδοχής αναφοράς.
#### Απόκλιση πάχους κατά μήκος της λωρίδας
#### Κιτρινωπή χρώση / Απόχρωση οξειδίου
| Ελάττωμα | Υπεύθυνη Διαδικασία | Τυπικά αίτια | Επιτρέπεται για βαθμό FB | Επιτρέπεται για βαθμό FC/FD |
|---|---|---|---|---|
| Ράγισμα άκρων | Κυλιόμενο / εισερχόμενο υλικό | Υπερβολικό άγχος στα άκρα | Δεν επιτρέπεται | Δεν επιτρέπεται |
| Κυματώδες | Κυλιομένος | Ακατάλληλη κορώνα ρολού / τάνυση | Δεν επιτρέπεται εάν είναι εκτός ανοχής | Δεν επιτρέπεται εάν είναι εκτός ανοχής |
| Σημάδια ρολού | Κυλιομένος | Ζημιά στην επιφάνεια κύλισης / ξένα σώματα | Ανήλικος επιτρέπεται | Δεν επιτρέπεται |
| Γρατσουνιές | Κύλιση / σχίσιμο | Ξένο υλικό σε μονοπάτια κυλίνδρων | Ανήλικος επιτρέπεται | Δεν επιτρέπεται |
| Απόκλιση πάχους κατά μήκος της Λωρίδας | Κυλιομένος | Απόκλιση ελέγχου AGC | Δεν επιτρέπεται εάν είναι εκτός ανοχής | Δεν επιτρέπεται εάν είναι εκτός ανοχής |
| Σχισμές | Χαλυβουργία / συνεχής χύτευση | εγκλείσματα | Δεν επιτρέπεται | Δεν επιτρέπεται |
| Κιτρινωπή χρώση | Ξεπύρωμα | Υπολειμματικό λάδι / κακή ατμόσφαιρα | Ανήλικος επιτρέπεται | Δεν επιτρέπεται |
| Μπλοκάρισμα πηνίου | Ξεπύρωμα | Ακατάλληλη θερμοκρασία / τάση | Δεν επιτρέπεται | Δεν επιτρέπεται |
| Υπερτουρσί Πιτς | Πίκρωση | Πίκρωση εκτός ελέγχου | Ανήλικος επιτρέπεται | Δεν επιτρέπεται |
| Lüders Lines | Υλική ιδιοκτησία | Οροπέδιο απόδοσης / παλαίωση | Δεν είναι ελάττωμα, υπόκειται σε περιορισμούς περιόδου αποθήκευσης | Δεν είναι ελάττωμα, με μικρότερες επιτρεπόμενες περιόδους αποθήκευσης |
| Υπολείμματα λαδιού | Απολίπανση / διέλευση δέρματος | Ανεπαρκής απολίπανση | Δεν επιτρέπεται | Δεν επιτρέπεται |
| Σκουριά κηλίδων νερού | Αποθήκευση & μεταφορά | Υγρασία / κατεστραμμένη συσκευασία | Δεν επιτρέπεται (εξαιρέσεις για αντισκωριακή ισχύ που έχει λήξει) |
Δεν επιτρέπεται |
Οπτική επιθεώρηση με πλευρικό φως. Η πιο κρίσιμη τεχνική επιφανειακού ελέγχου. Ξετυλίξτε τα φύλλα μέτρο προς μέτρο κάτω από πλευρικό φως χαμηλής γωνίας εντός 45 μοιρών. Ο κυματισμός, τα σημάδια κυλίνδρων και οι αχνές γρατσουνιές γίνονται εμφανείς κάτω από το πλευρικό φως, ενώ πολλά ελαττώματα παραμένουν αόρατα κάτω από τον άμεσο μετωπικό φωτισμό - ένα κοινό τυφλό σημείο για τα μέρη υποδοχής. Δώστε προτεραιότητα στη ζώνη άκρων των 50 χιλιοστών, όπου εμφανίζονται συχνά ρωγμές στις άκρες και γρέζια.
Απτική Αξιολόγηση. Γλιστρήστε τα νύχια στις υφές της επιφάνειας: τα σημάδια σε ρολό παράγουν περιοδική έλξη. οι γρατσουνιές παράγουν συνεχή έλξη. Οι λωρίδες παρουσιάζουν χαρακτηριστικά αφής κοντά σε συνηθισμένες γρατσουνιές. Η αναγνώριση απαιτεί συνδυασμό θέσης (κυρίως στις κεφαλές / ουρές του πηνίου) και την επακόλουθη απόδοση σφράγισης.
Μέτρηση οργάνου. Χρησιμοποιήστε φορητούς μετρητές πάχους για τη δειγματοληψία του πάχους στην κεφαλή του πηνίου, στο μεσαίο πηνίο και στην ουρά του πηνίου για ελέγχους διακύμανσης του πάχους. Χρησιμοποιήστε ευθύγραμμους μετρητές και αισθητήρες για μέτρηση στρέβλωσης. Όπου είναι διαθέσιμες, μετρήστε τις τιμές τραχύτητας Ra μέσω ελεγκτών τραχύτητας (η τραχύτητα αποτελεί βασικό δείκτη για τις ποιότητες επιφανειών, με τις διαδικασίες δοκιμής που καθορίζονται στα πρότυπα). Τα σημεία δειγματοληψίας του μετρητή πάχους πρέπει να καλύπτουν ολόκληρο το πλάτος της ταινίας και όχι μόνο την κεντρική ζώνη.
Επιθεώρηση συσκευασίας και σήμανσης. Ελέγξτε πρώτα την αντισκωριακή ακεραιότητα της συσκευασίας και την αναγνωσιμότητα των σημάτων αποστολής κατά το άνοιγμα του εμπορευματοκιβωτίου (αριθμός πηνίου, ποιότητα χάλυβα, διαστάσεις, ποιότητα επιφάνειας, βάρος, ημερομηνία παραγωγής). Υποψιάζεστε ελαττώματα στην επιφάνεια που προκαλούνται από τη μεταφορά για τυχόν ζημιές στη συσκευασία.
1. Επιθεωρήστε τη συσκευασία: Ελέγξτε την ακεραιότητα του αντισκωριακού χαρτιού / μεμβρανών, των προστατευτικών άκρων, των ιμάντων σύνδεσης και της χαλύβδινης επένδυσης. αναζητήστε ίχνη έκθεσης στο νερό.
2. Επαληθεύστε τις σημάνσεις: Επιβεβαιώστε τον αριθμό του πηνίου, την ποιότητα του χάλυβα, τις διαστάσεις, την ποιότητα επιφάνειας και την ημερομηνία παραγωγής ταιριάζουν με τις παραγγελίες αγοράς και τα πιστοποιητικά δοκιμής μύλου (MTC).
3. Έλεγχος πλαϊνού φωτός πλήρους κάλυψης: Εξετάστε τις επιφάνειες φύλλων μέτρο προς μέτρο κάτω από πλευρικό φως 45 μοιρών, εστιάζοντας σε ζώνες άκρων 50 mm.
4. Τυχαία δειγματοληψία αφής: Σύρετε τα νύχια σε τρεις τυχαίες τοποθεσίες για να διαφοροποιήσετε τα σημάδια, τις γρατσουνιές και τις λωρίδες.
5. Σημειακός έλεγχος πάχους: Πραγματοποιήστε μετρήσεις στην κεφαλή του πηνίου, στο μέσο του πηνίου και στην ουρά του πηνίου και καταγράψτε τη διακύμανση του πάχους κατά μήκος της λωρίδας.
6. Μέτρηση στρέβλωσης: Μετρήστε τη στρέβλωση ελεύθερης κατάστασης σε ένα τμήμα φύλλου ενός μέτρου.
7. Τεκμηρίωση και δειγματοληψία: Φωτογραφίστε ελαττωματικές περιοχές με αναφορές κλίμακας και διατηρήστε ελαττωματικά τμήματα δείγματος 300 χιλιοστών ως αποδεικτικά στοιχεία αξιολόγησης παθητικού.
8. Διασταύρωση βαθμών: Συγκρίνετε τις παρατηρήσεις με ρήτρες επιφανειακής βαθμίδας στο Κεφάλαιο IV και βγάλτε συμπεράσματα: Αποδοχή / Υπό όρους Αποδοχή / Απόρριψη.
Οι προηγούμενες ενότητες καλύπτουν την αναγνώριση ελαττωμάτων για χειρισμό μετά την εμφάνιση. Αυτό το κεφάλαιο περιγράφει τους προληπτικούς ελέγχους από την πλευρά του εργοστασίου. Τα επιφανειακά ελαττώματα είναι ουσιαστικά προβλήματα που προέρχονται από τη διαδικασία. Η αναγνώριση ελαττωμάτων ανήκει στους μεταγενέστερους χρήστες, ενώ η πρόληψη ελαττωμάτων ανήκει στις γραμμές παραγωγής.
Τομέας Pickling: Παστικοποίηση πέντε σταδίων και ηλεκτρολυτική απολίπανση. Η πλήρης αφαίρεση αλάτων είναι απαραίτητη προϋπόθεση για καθαρές επιφάνειες ψυχρής έλασης. Το υπερβολικό τουρσί δημιουργεί λάκκους. υπό-τουρσί φύλλα πιεσμένα σε κλίμακα. Η ηλεκτρολυτική απολίπανση μετριάζει τους κινδύνους υπολειμματικών λαδιών που συνδέονται άμεσα με κιτρινωπούς λεκέδες και κρατήρες χρωμάτων.
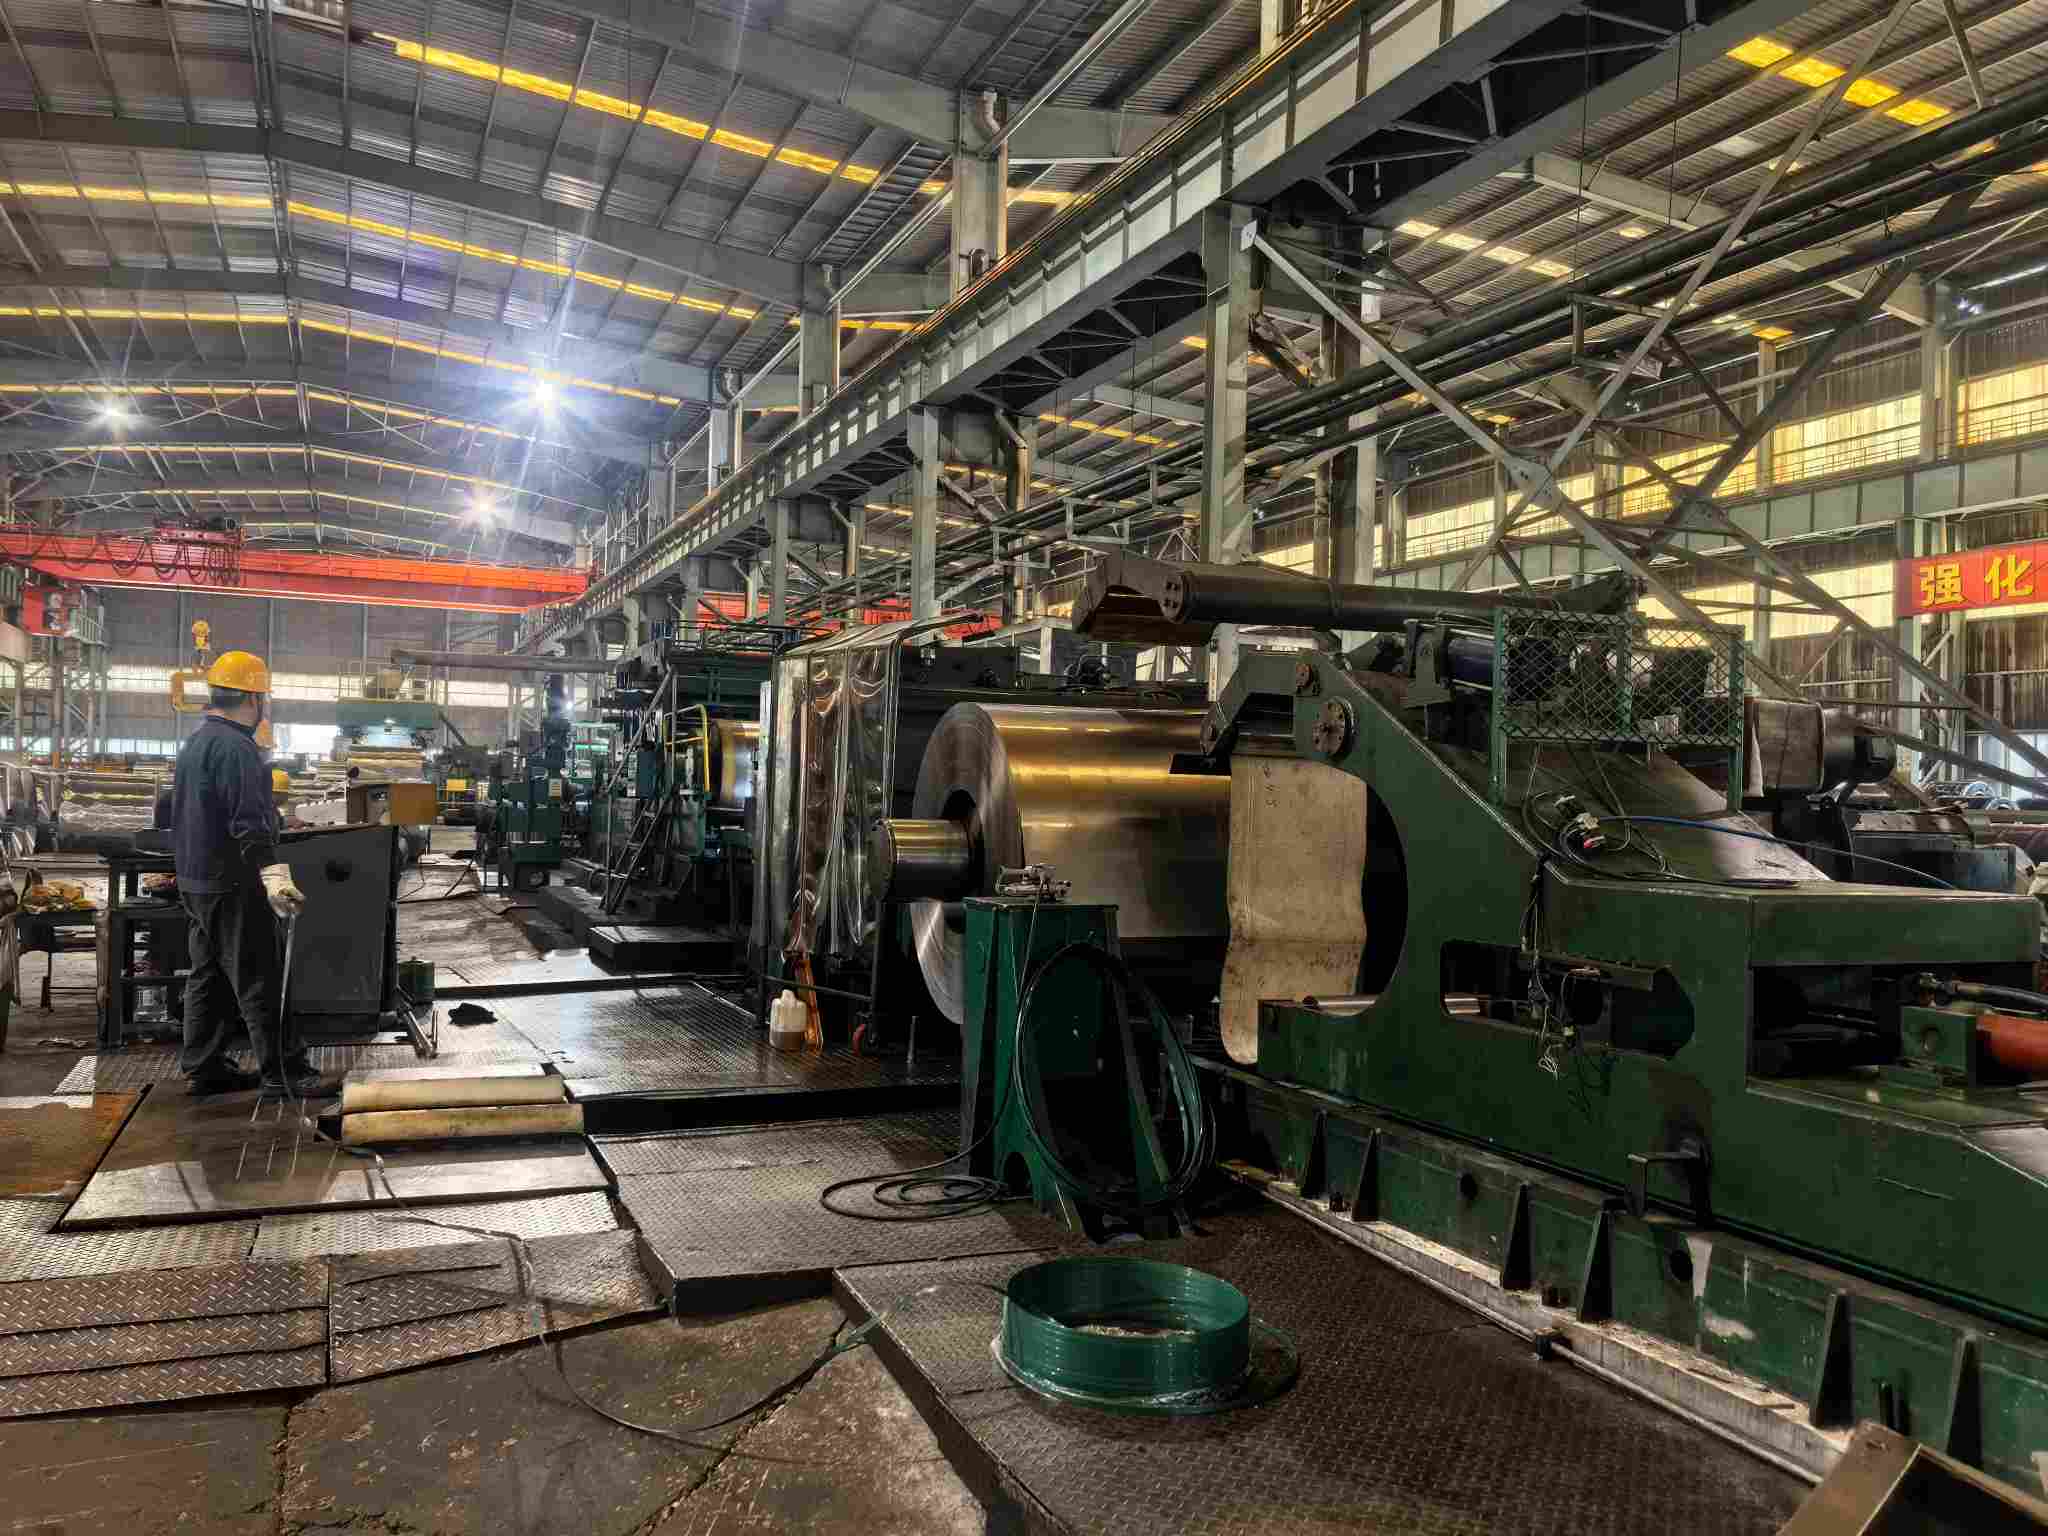
Τμήμα έλασης: Μύλος αναστροφής έξι ψηλών με ψηφιακά συστήματα ελέγχου. Ο έλεγχος σχήματος πλάκας κλειστού βρόχου και η ακριβής κατανομή μείωσης διέλευσης σχηματίζουν ελέγχους πυρήνα για κυματισμό, ρωγμές άκρων και διαμήκη απόκλιση πάχους. Τα συστήματα αριθμητικού ελέγχου της Siemens και της ABB παρέχουν ανοχές πάχους έως και ±0,03 mm, πληρώντας την κατηγορία Ειδικής Ακρίβειας σύμφωνα με το EN10131. Το ελάχιστο πάχος κύλισης φτάνει τα 0,15 mm. Οι επιφάνειες ρολού υποβάλλονται σε προγραμματισμένους ελέγχους για τον εντοπισμό ζημιών στην επιφάνεια του ρολού και ξένων ουσιών πριν από τη μεταφορά του αποτυπώματος σε φύλλα. Τα σημάδια ρολού είναι ελαττώματα που εξαλείφονται εύκολα μέσω των ρουτινών επιθεώρησης ρολού.
Τμήμα ανόπτησης: Φωτεινή ανόπτηση υδρογόνου. Οι πλούσιες σε υδρογόνο προστατευτικές ατμόσφαιρες αποτρέπουν την οξείδωση της επιφάνειας και τον κίτρινο αποχρωματισμό, εξαλείφοντας την απόχρωση του οξειδίου στην πηγή. Οι θερμοκρασίες ανόπτησης και οι τάσεις περιέλιξης κατατμούνται ανάλογα με το βάρος του πηνίου και το σχήμα της πλάκας για να αποφευχθεί το μπλοκάρισμα του πηνίου.
Skin-Pas Section: Ελεγχόμενη επιμήκυνση που κυμαίνεται από 0,5% έως 1,5%. Η κύλιση Skin-pass εντός αυτού του εύρους εξαλείφει τα οροπέδια απόδοσης και βελτιώνει το σχήμα της πλάκας. Η ανεπαρκής επιμήκυνση του περάσματος του δέρματος αποτυγχάνει να καταστείλει τις γραμμές Lüders. Η υπερβολική επιμήκυνση υποβαθμίζει το σχήμα της πλάκας και μειώνει την τραχύτητα της επιφάνειας. Η εξισορρόπηση αυτών των παραμέτρων συνιστά βασική απαίτηση διαδικασίας skin-pass.
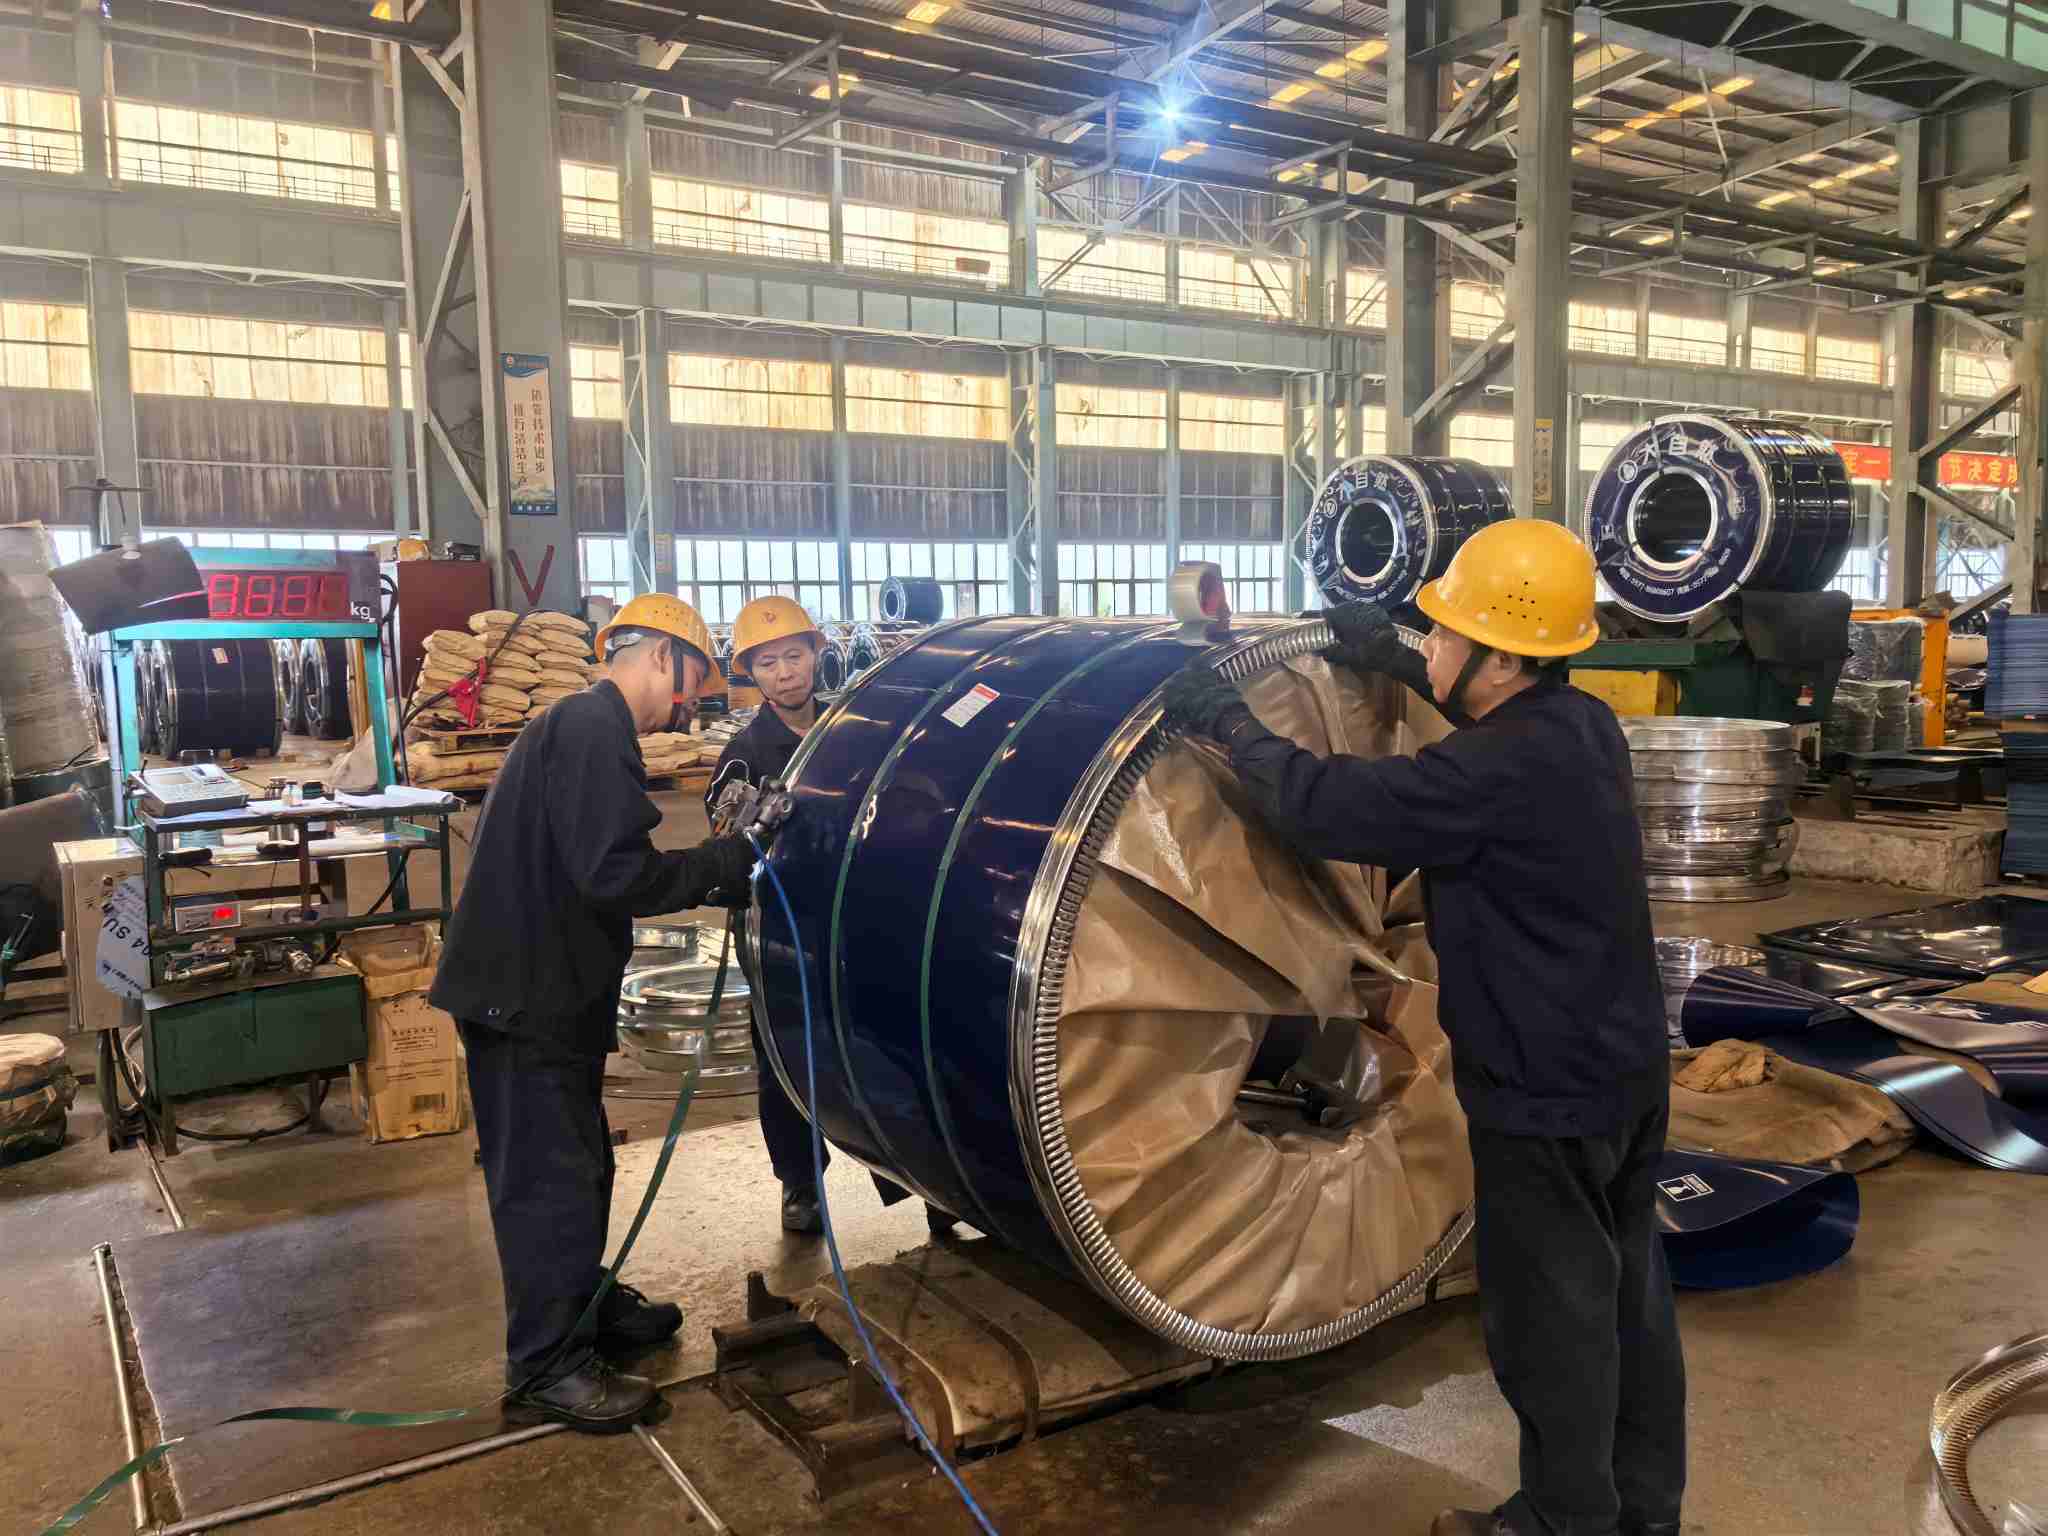
Τμήμα φινιρίσματος και συσκευασίας: Συσκευασία χωρίς σχίσιμο και θαλάσσια μεταφορά. Οι λειτουργίες σχισμής ελέγχουν το ύψος του γρέζιου για την αποφυγή γρατσουνιών στην άκρη. Τα τελειωμένα πηνία είναι τυλιγμένα με πτητικές μεμβράνες αναστολέα διάβρωσης VCI, εξοπλισμένα με προστατευτικά άκρων, ασφαλισμένα με χαλύβδινους ιμάντες και αδιάβροχα επεξεργασμένα για θαλάσσια διαμετακόμιση υψηλής αλατότητας και υγρασίας. Οι περισσότερες διαφωνίες άφιξης σε λιμάνι σχετικά με τη σκουριά από λεκέδες νερού μπορούν να αποφευχθούν με στιβαρή συσκευασία.
Τμήμα επιθεώρησης: Πύλες επιθεώρησης τριών επιπέδων. Επιθεώρηση εισερχόμενου πηνίου θερμής έλασης. επιθεώρηση κατά τη διαδικασία μετά από αποξήρανση, ανόπτηση και κύλιση με δέρμα-περάσματα· επιθεώρηση πριν από την αποστολή που συνδυάζει δειγματοληψία επιφάνειας και μέτρηση διαστάσεων. Τα τμήματα δειγμάτων και τα αρχεία δοκιμών διατηρούνται για κάθε παρτίδα και τα πιστοποιητικά δοκιμής μύλου (MTC) συνοδεύουν τις παραδόσεις. Οποιοδήποτε συμβάν ποιότητας μπορεί να ανιχνευθεί σε συγκεκριμένες διαδικασίες και χρονικά παράθυρα παραγωγής, παρέχοντας ισχυρά στοιχεία για την αξιολόγηση της ευθύνης.
Εν ολίγοις: Τα ελαττώματα της επιφάνειας δεν «αποκαλύπτονται μέσω επιθεώρησης». Είτε «κατασκευάζονται» είτε «προλαμβάνονται». Η επιθεώρηση επικυρώνει την απόδοση της διαδικασίας αντί να λειτουργεί ως δίχτυ ασφαλείας τελευταίας ανάγκης.
Η αναγνώριση ελαττωμάτων της επιφάνειας του πηνίου ψυχρής έλασης βασίζεται σε έναν συνδυασμό γνώσεων διαδικασίας, προτύπων και εμπειρίας στο πεδίο. Αυτό το έγγραφο συγκεντρώνει πολλούς τύπους ελαττωμάτων, λίστες ελέγχου αποδοχής και πλαίσια αξιολόγησης ευθύνης για αναφορά κατά τη διάρκεια των επιθεωρήσεων. Η NatureSteel διαθέτει εκτεταμένη τεχνογνωσία στην ψυχρή έλαση και εφαρμόζει ελέγχους ποιότητας επιφάνειας πλήρους διεργασίας. Η αντισκωριακή συσκευασία VCI σταθεροποιεί τις συνθήκες του πηνίου σε όλη τη θαλάσσια αποστολή. Για προδιαγραφές ποιότητας χάλυβα (π.χ. DC01, SPCC), συμβουλευτικές υπηρεσίες για επιφανειακή ποιότητα ή αιτήματα προσφοράς, μη διστάσετε ναεπικοινωνήστε μαζί μας.
Διεύθυνση:No. 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economic & Technological Development ZoneWenzhou, Zhejiang Province, P.R.China
Πνευματικά δικαιώματα © 2026 Nature Steel Group Co., Ltd. Με την επιφύλαξη παντός δικαιώματος. Links| Sitemap| RSS| XML| Πολιτική Απορρήτου